


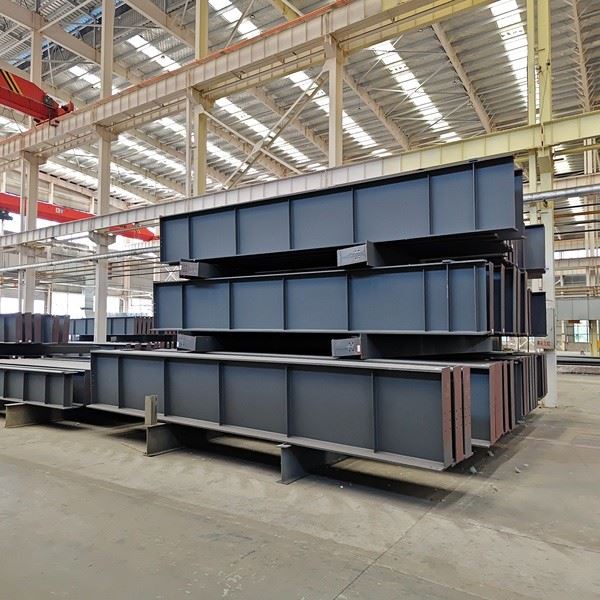
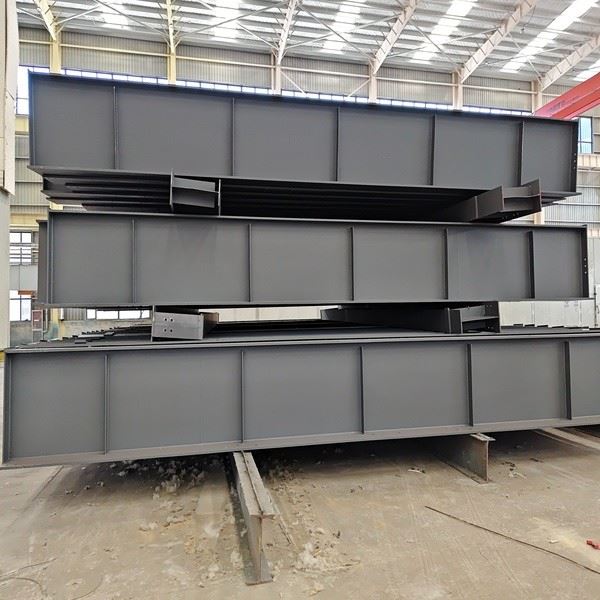
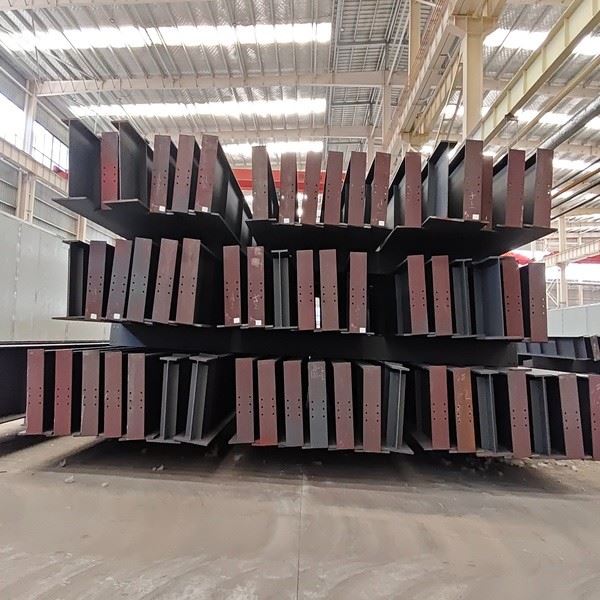
강철 크레인 거더는 산업용 건물의 길이를 따라 천정 주행 또는 갠트리 크레인과 그 양양 하중을 운반하는 수평 활주로 부재입니다. 하중은 집중된 바퀴에 굴러가고 대들보의 수명 동안 수백만 번 순환하기 때문에 크레인 대들보는 일반 바닥 빔보다 훨씬 더 까다롭습니다. 크레인 대들보는 정적 중량뿐만 아니라 피로, 동적 충격, 이축 굽힘 및 웹 좌굴에 저항해야 합니다.
당사의 대형-크레인 거더는 연중무휴 산업 작업을 위해 이러한 반복적인 크레인 하중을 견디도록 설계되었으며 정밀 캠버 제어 및 상단 플랜지의 완전{6}}관통 용접을 통해 AISC 360 및 유로코드 3(EN 1993)에 따라 제작되었습니다. 따라서 주행 트랙이 수평을 유지하고 용접에 균열이 발생하지 않으며{7}}공장, 작업장 또는 창고가 예기치 않은 가동 중단 없이 작동합니다. 우리는 Q355, S355 및 ASTM A572 Gr50/60의 단순 지지형, 연속형 및 트러스형 거더를 100% 초음파 NDT, 재료 인증서 및 제3자 검사가 가능한 -공급합니다. 견적은 24시간 이내에 제공됩니다.

크레인 거더의 종류
간단하게 지원되는 크레인 거더
특징:양쪽 끝의 강철 기둥에 지지됩니다. 힘의 분포가 확실하여 시공이 용이합니다.
애플리케이션:6~12미터 범위와 경량-용량 크레인에 널리 사용됩니다. 그것은 시장에서 가장 인기 있는 유형입니다.
연속 크레인 대들보
특징:응력 분포가 균일한 다중{0}}스팬 연속 구조로 설계되었습니다. 이는 더 작은 빔 섹션과 재료 절약을 가능하게 하지만 건설 난이도는 더 높습니다.
애플리케이션:야금 공장, 중장비 공장 등 대규모{0}}스팬과 무거운 작업장-에 주로 채택됩니다. 그 적용 범위는 상대적으로 제한되어 있습니다.
트러스-형 크레인 대들보
특징:트러스 구조는 자중을 효과적으로 줄이는 반면, 전체적인 구조는 복잡합니다.-
애플리케이션:초-장기-스팬 프로젝트에 적합합니다.

크레인 거더의 사양
| 목 | 명세서 |
| 설명 | 구조용 강철 크레인 대들보 |
| 재료 등급 | Q355B/C/D/E, S355JR/J0/J2, ASTM A572 등급 50/60 |
| 기준 | AISC 360, 유로코드 3(EN 1993), ASTM A6, AS/NZS 3678 |
| 용접 공정 | 자동 서브머지드 아크 용접(SAW), CO2 가스 차폐 용접 |
| 품질 관리 | 100% NDT(초음파 테스트), 자분(MT), 캠버 측정 |
| 애플리케이션 | 중공업 작업장, 물류 센터, 조선소, 발전소 |
| 표면 마감 | 쇼트 블라스팅 Sa 2.5 + 고성능- 에폭시 코팅 또는 용융 아연도금 |
| 포장 | 글로벌 해상 수출을 위한 견고한-강철 크래들 및 보안 래싱 |
크레인 거더의 역할 및 장점
크레인 거더의 역할
부하 전달-는 크레인 리프팅 하중, 자중 및 동적 충격 하중을 강철 기둥과 기초에 꾸준히 전달합니다.-
정밀도 보증-는 정확한 리프팅 작업을 보장하기 위해 크레인의 안정적인 주행 트랙을 제공합니다.
크레인 거더의 장점
높은 하중-지지 용량 및 넓은 스팬- 강철은 콘크리트보다 훨씬 더 높은 강도를 제공하므로 대규모 작업장과 대형-크레인에 적합합니다.
빠른 시공 & 비용 절감- 모든 구성 요소는 공장에서 사전 제작됩니다. 간편한-현장 설치로 공사 기간이 단축되고 인건비가 절감됩니다.
뛰어난 내진 성능 및 재활용성- 강철은 인성이 높고 내진성이 뛰어나며 철거 후 재활용이 가능합니다.

크레인 거더의 응용
산업 제조업:중장비 및 장비 조립을 위한 생산 라인입니다.
창고 및 물류:강철 코일 및 팔레트 이동을 위한 대용량-저장 시설입니다.
발전 및 에너지 플랜트:발전소의 터빈 및 발전기 설치 및 유지보수.
조선 및 야금:제철소에서 선체 단면 조립 및 용융 금속 운송.
항공기 및 철도 유지보수: 격납고 및 창고에서 엔진 리프팅 및 무거운 구성품 유지 관리.

크레인 거더 설치에 대한 권장 사항
1.-설치 전 검사:설치하기 전에 부품 치수와 용접 품질을 확인하십시오. 기둥 코벨에서 잔해물을 제거하고 전체 접촉 표면이 평평하고 깨끗한지 확인합니다.
2. 리프팅 및 정렬 정확도에 대한 엄격한 제어:레벨 장비를 사용하여 크레인 대들보의 높이를 보정합니다. 중심선 축의 허용 편차는 ±3mm이고 표면 평탄도 공차는 작동 중 크레인 탈선을 방지하기 위해 2m당 5mm를 초과해서는 안 됩니다.
3.안전한 수정 및 최종 승인:임시고정 후 수직성을 확인합니다. 용접 완료 후 -부식 처리를 합니다. 부하 테스트를 수행하여 전반적인 성능을 확인합니다. 모든 검사를 통과한 후에만 빔을 사용할 수 있습니다.

우리의 품질 관리
우리는 완벽한 품질 관리를 보장하기 위해 크레인 거더용 구조용 강철 부품 제작 전반에 걸쳐 엄격한 테스트와 검사를 수행합니다.

재료 검사
화학 성분 및 기계적 성질 테스트

용접검사
nrack 또는 다공성을 보장하기 위한 100% 비{1}}비파괴 테스트(NDT)


부하 테스트
시뮬레이션된 스트레스 조건 테스트
포장 및 운송
| 목 | 세부 사항 |
|---|---|
| 포장 | 강철 래싱, 용접 영역 및 가장자리가 보호되는 견고한 강철 크래들 또는 스키드에 고정된 대들보. |
| 수송 | 평평한-랙, 개방형-상부 컨테이너 또는 브레이크{2}}대량 적재는 안정적인 해상 적재를 통해 대들보 길이에 맞춰 설계되었습니다. |
| 리드타임 | 매장 주문 15~30일. |
| 마킹 | 도면에 따른 단면, 강철 등급, 길이 및 번들/단위 표시. |
| 문서 배송됨 | 포장 목록, 송장, MTC, NDT/검사 보고서 및 공장 도면. |
자주 묻는 질문:
크레인 거더는 기둥과 레일에 어떻게 연결됩니까?
각 대들보 끝은 강철 코벨 또는 기둥{0}}상단 베어링 위에 놓이고 앵커 볼트 또는 고강도 볼트로 고정되어 최종 조이기 전에 수직성과 중심선을 맞출 수 있습니다. 상단에는 크레인 레일이 레일 패드에 안착되어 있으며 레일 클립 또는 클램프로 고정되어 있으므로 -직접 용접되지 않음- 라인과 레벨에 맞게 조정할 수 있습니다. 컬럼 배열과 레일 섹션을 알려주시면 베어링과 클립 레이아웃을 자세히 설명해드립니다.
어떤 요소 정확도와 캠버가 보장됩니까?
정하중 편향을 상쇄하기 위해 정밀 캠버를 설정한 다음 QC에서 이를 검증합니다. 대지 정렬 목표는 대략 다음과 같습니다. 대들보 중심선 ±3mm, 상단-플랜지 표면 평탄도 2m당 5mm 이하, 레일 상단 고도는 사용자가 지정한 수준입니다.
상단-플랜지 용접이 완전히 관통되었는지, 용접 등급은 어떻게 선택됩니까?
하중이 적용된 상단 플랜지는 피로 저항을 최대화하기 위해 완전 관통 용접을 사용하고, 가벼운 부속물은 피로 상세 등급에 맞게 설계된 부분 관통 또는 필렛 용접을 사용할 수 있습니다.- 그런 다음 모든 용접은 100% UT를 통과하고 중요 영역에서는 MT를 통과합니다. 의무 등급이 요구하는 경우 더 높은 세부 카테고리가 선택됩니다.
대들보가 운송 또는 작업장 제한보다 길면 어떻게 됩니까?
긴 대들보는 현장에서 고강도 볼트 또는 공장에서 준비한-용접 조인트를 사용하여 접합되는 세그먼트로 제작됩니다. 이음 위치는 굽힘 모멘트가 가장 낮은 위치에 위치하여 피로도를 확인하므로 조립된 거더는 연속부재처럼 거동합니다.
매장 도면 및 디자인 조정을 제공합니까?
예. 우리는 Tekla에서 모델링하고, 제작 및 조립 도면을 발행하고, 강철이 현장에 도착하기 전에 코벨, 기둥 및 활주로가 정렬되도록 프레임 설계에 맞게 베어링 높이, 앵커 볼트 계획 및 레일 고정을 조정합니다.
최대 제작 크기, 용량 및 리드타임은 얼마입니까?
제작은 작업장 크레인의 도달 범위와 리프팅 용량, 항구의 헤드{0}}공간에 따라 제한됩니다. 스팬, 듀티 등급 및 수량을 확인한 후 일반적인 출력 및 리드타임을 주문에 맞게 조정합니다.


